説明
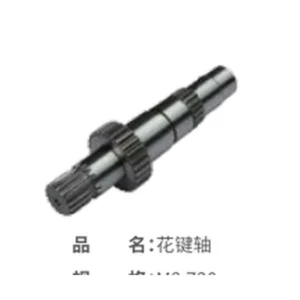
スプライン付きボアサンギア
モーター側、シャフト側、またはキャリア側への組み込み用に、内部スプラインまたはその他のトルク伝達用ボアインターフェースを備えたサンギア。
太陽歯車を遊星歯車機構の一部として指定する
スプラインはトルク経路の一部であり、二次的な穴形状ではなく、設計されたインターフェースとして扱う必要があります。スプラインシステム、歯数、モジュール/DPまたはピッチ、圧力角、嵌め合い/公差クラス、有効長さ、および軸方向位置決め方法を指定してください。スプラインが回転基準面となる場合、スプラインと歯車歯の同心度は特に重要です。
見積もり作成にあたっては、公開済みの図面と嵌合ギアのデータが最も信頼性の高い入力情報となります。設計がまだ未確定の場合は、製造前に未解決事項を特定できるよう、必要なギア比、トルク、速度、デューティサイクル、パッケージサイズ、およびインターフェースの制約条件をご提供ください。
注文部品を定義するために使用される情報
サンギアは、直径が似ているというだけで互換性があるわけではありません。歯形と回転インターフェースが遊星歯車機構と一致している必要があります。
| 成分 | 内部スプライン付き平歯車またはヘリカルサンギア |
|---|---|
| プライマリインターフェース | インボリュートスプライン、ストレートサイドスプライン、または図面固有の内部形状 |
| 歯系 | 図面で定義されるメートル法モジュールまたは直径ピッチ(DP) |
| 圧力角 | 図面に基づいて決定してください。外径のみから判断しないでください。 |
| 歯の本数 | 見積もりおよびメッシュ検証に必要 |
| ギアの品質 | ISO、DIN、AGMA、JIS、または顧客固有の要求事項は、図面に記載されているとおりに検討できます。 |
| 材料 | 図面に基づいて選定された合金鋼および炭素鋼の歯車。工業用歯車加工に使用される例としては、20CrMo、16MnCr5、18CrNiMo7-6、8620型、42CrMo系などがある。 |
| 熱処理 | 設計に応じて、浸炭、窒化、高周波焼入れ、全体焼入れ、または焼入れ焼入れ(Q&T)を行う。 |
| 検査 | 歯の形状、振れ、穴/スプライン/ジャーナル、および該当する図面基準点 |
| 供給基準 | 新設計、図面に基づく製作、サンプルに基づいた交換用またはマッチングされた惑星セット |
太陽、惑星、環のデータを一緒に確認する
従来の遊星歯車機構は、中央の太陽歯車、1つまたは複数の遊星歯車、内歯車、およびキャリアで構成されています。歯数とかみ合い形状は互いに制約し合います。交換部品の場合、損傷した太陽歯車のみを測定すると、プロファイルのずれ、バックラッシュの仕組み、または噛み合い歯車の摩耗を見落とす可能性があります。
入手可能な場合は、遊星歯車と内歯車の図面、ギアボックス組立図、元の歯数、中心距離情報、および接触パターンやバックラッシュに関する要件を送付してください。これは特にヘリカル遊星歯車段の場合に重要です。
工程計画は、形状、材料、および要求される品質に基づいて行われる。
形状と体積に応じて、内歯スプラインは成形、ブローチ加工、スキビング加工、またはその他の機械加工によって形成されます。熱処理工程は、歯とスプラインの両方の要件を考慮し、その後、図面に示されたゲージまたは測定特性を用いて検査する必要があります。
そのため、同じモジュールの2つの太陽歯車であっても、製造工程は異なる場合があります。また、製造ロット数も重要です。ロット数によって、工具、治具、そしてどのスプライン加工や内形加工が経済的かが変わってくるからです。
正確な見積もりを得るために何を送ればよいですか?
図面または明確なギアデータを送付し、図面には記載されていない運転情報を追加してください。サンプルは交換プロジェクトを支援するのに役立ちますが、未知の熱処理や品質等級を推測するために使用すべきではありません。
| 幾何学 | モジュール/DP、歯数、圧力角、スパー/ヘリカル形状、ヘリックス角、および該当する場合はハンド |
|---|---|
| インタフェース | 穴、キー溝、スプライン、シャフト、ジャーナル、ねじ山、位置決め面 |
| 材質/熱処理 | 材質等級、硬度または表面処理要件、指定されている場合は表面処理 |
| 品質/検査 | 歯車の品質基準と等級、振れ、プロファイル/リード、または特別な検査要件 |
| 義務 | トルク、速度、デューティサイクル、逆転、潤滑、および関連する動作温度 |
| 交配データ | 惑星歯/リング歯の数または図面、キャリア/中心距離情報 |
| コマーシャル | 数量、目標納期、梱包、インコタームズ |