Keterangan
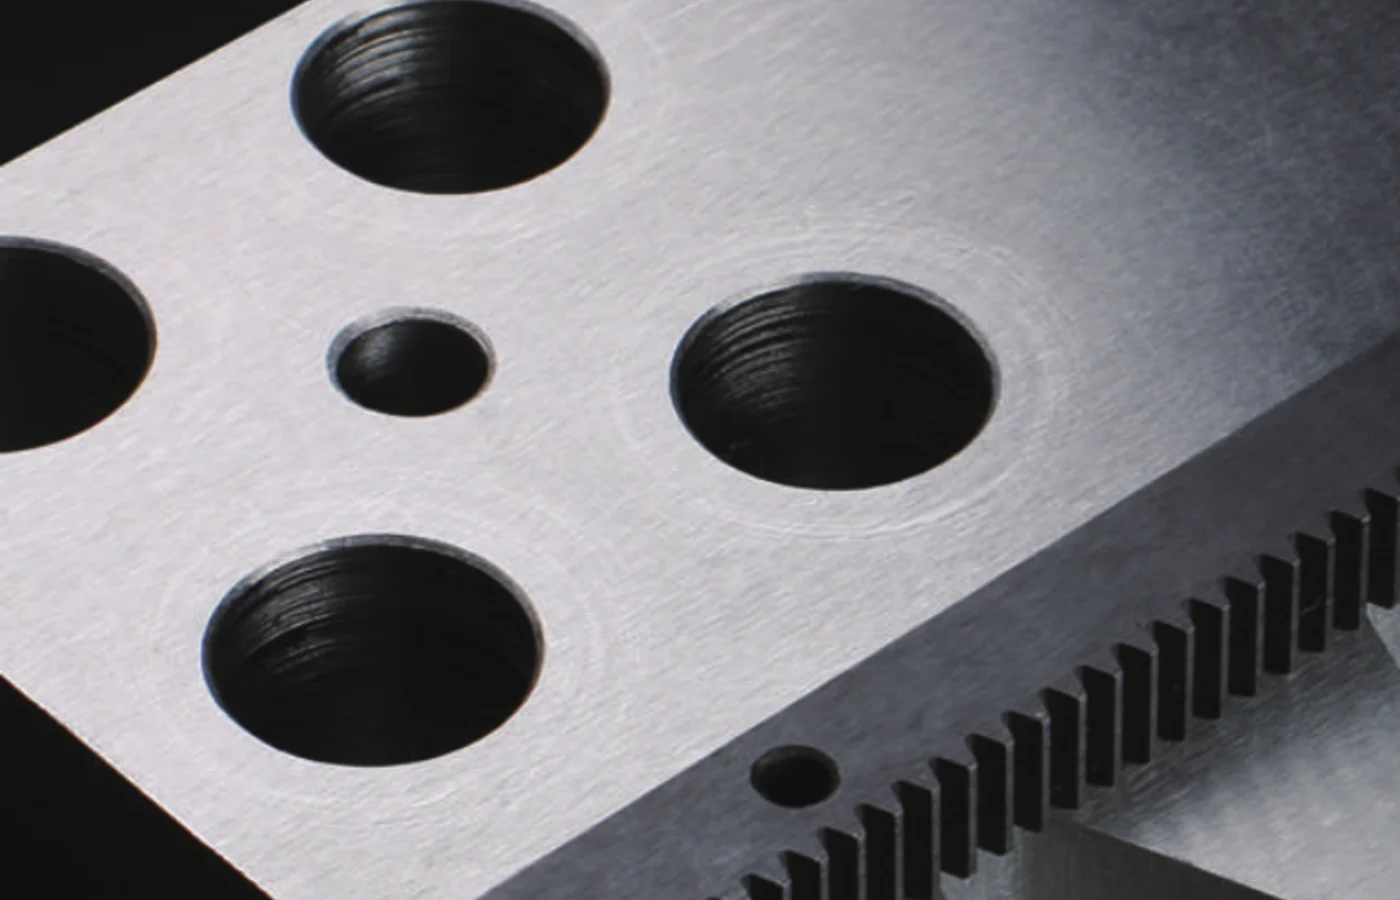
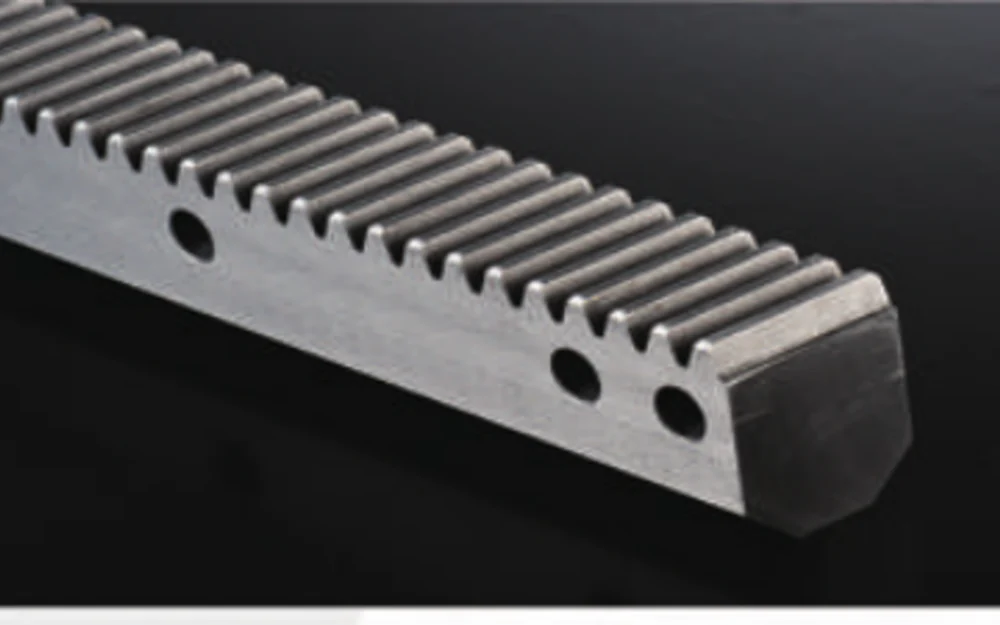
Rak Gigi yang Dikeraskan dengan Induksi
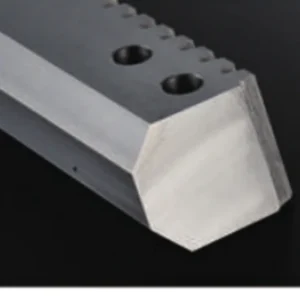
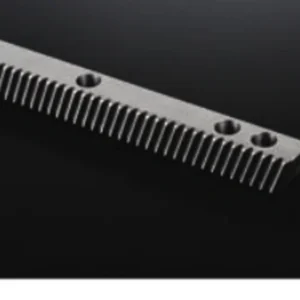
Rak lurus atau spiral tahan aus dengan gigi yang dikeraskan dengan induksi untuk gerakan industri berulang dan masa pakai yang lebih lama.

Di mana komponen ini cocok
Bagian rak tahan aus dengan permukaan gigi yang dikeraskan untuk gerakan industri berulang di mana masa pakai dan keausan gigi sangat penting.
Penanganan material, penempatan beban berat, otomatisasi, mesin pemotong, dan sumbu industri umum adalah konteks umum untuk rak yang diperkuat.
Spesifikasi teknis
Nilai-nilai di bawah ini adalah cakupan katalog dan gambar yang saat ini terkait dengan keluarga produk ini. Jika suatu nilai dijelaskan sebagai spesifik proyek atau "konfirmasi gambar," gambar yang dirilis tetap menjadi referensi teknis akhir.
| Perlakuan panas | Permukaan gigi yang dikeraskan dengan induksi bila ditentukan. |
|---|---|
| Bentuk gigi | Lurus atau spiral |
| Menyelesaikan | Digiling atau dihaluskan tergantung pada target akurasi. |
| Bahan | Rute umum C45/S45C; konfirmasi gambar |
| Kekerasan | Ditentukan berdasarkan seri/gambar; jangan menganggap satu nilai universal. |
Pemilihan harus mengikuti komponen yang sesuai dan tugas sebenarnya.
Pengerasan induksi mengubah kondisi permukaan gigi tanpa secara otomatis menentukan akurasi akhir. Rak yang telah dikeraskan dapat digiling atau dihaluskan lebih lanjut tergantung pada gambar dan persyaratan gerakan.
Jika parameter yang diminta belum ditetapkan, berikan target fungsional dan biarkan tetap menjadi item pilihan terbuka. Itu lebih aman daripada mengunci proyek ke nilai asumsi yang belum diperiksa terhadap komponen atau mesin yang sesuai.
Detail yang mengubah penawaran harga
Bidang-bidang ini membantu memisahkan konfigurasi yang dapat distandarisasi dari bagian yang memerlukan pengerjaan atau inspeksi khusus sesuai gambar.
| Sistem gigi | Konfirmasikan detail modul/DP/CP, sudut tekanan, bentuk gigi, dan heliks jika relevan. |
|---|---|
| Tugas mesin | Untuk sumbu penggerak, berikan informasi mengenai jarak tempuh, beban, kecepatan, percepatan, beban kerja, dan target posisi. |
| Bahan/perawatan | Gunakan persyaratan gambar atau nyatakan kebutuhan kinerja jika jalur material masih terbuka. |
| Geometri pemasangan | Panjang, penampang melintang, pola lubang, kondisi ujung, dan permukaan acuan. |
| Penyelesaian/akurasi | Nyatakan toleransi gambar atau akurasi fungsional yang dibutuhkan; jangan langsung menggunakan nilai tertinggi. |
| Kuantitas | Prototipe, batch produksi pertama, dan permintaan berulang jika diketahui. |
Alur proses mengikuti spesifikasi yang telah ditentukan.
Pembuatan rak dapat menggabungkan persiapan bahan baku, pemesinan acuan, pembuatan gigi, perlakuan panas jika ditentukan, penyelesaian gigi jika diperlukan, pemesinan lubang/ujung sekunder, dan inspeksi akhir. Urutannya bergantung pada material, kekerasan, akurasi, dan risiko distorsi.
Penggantian material, perubahan perlakuan panas, dan pelonggaran toleransi harus disetujui sebelum produksi. Untuk pesanan berulang, revisi gambar yang telah disetujui dan lingkup inspeksi yang disepakati harus tetap dilampirkan pada pesanan.
Pertimbangan mengenai kesesuaian, pemasangan, dan bagian yang saling berpasangan.
Persyaratan kekerasan dan lapisan yang mengeras harus dikonfirmasi dari gambar atau spesifikasi yang disepakati. Hindari mengganti nilai kekerasan secara umum ketika aplikasi yang menentukan perlakuan.
Untuk pekerjaan penggantian, kirimkan informasi bagian atau rakitan yang ada sebagai pendukung identifikasi, tetapi konfirmasikan dimensi produksi sebelum pengiriman. Kemiripan visual bukanlah pengganti data gigi dan antarmuka.
Inspeksi harus mengikuti acuan fungsional.
Inspeksi harus menghubungkan dokumentasi perlakuan panas dengan pemeriksaan dimensi/gigi yang diperlukan setelah perlakuan dan penyelesaian akhir selanjutnya.
Jika laporan dimensi, sertifikat material, atau catatan perlakuan panas diperlukan bersamaan dengan pesanan, sebutkan hal tersebut dalam RFQ (Request for Quotation) agar dapat dimasukkan dalam rencana mutu dan tidak diminta setelah produksi selesai.
Produk yang umumnya diulas bersama
Komponen terkait ditampilkan sebagai pelengkap desain praktis, bukan sebagai klaim bahwa setiap item secara otomatis kompatibel. Cocokkan gambar aktual dan data gigi pasangannya sebelum memesan.
Apa yang perlu dikirim untuk mendapatkan penawaran yang bermanfaat?
Lampirkan gambar terbaru dan sebutkan kuantitas, material, perlakuan, data gigi, dan persyaratan inspeksi kritis. Untuk gerakan yang digerakkan oleh rak, tambahkan beban sumbu dan detail pinion/gearbox yang sesuai jika tersedia. File STEP atau DWG akan membantu jika pengerjaan mesin sekunder dan antarmuka kompleks.
Kirimkan detail yang mendefinisikan bagian tersebut.
Penawaran harga yang bermanfaat dimulai dengan geometri dan konteks pengoperasian. Kirimkan gambar, jumlah, dan persyaratan yang terkontrol; untuk sumbu yang digerakkan oleh rak, tambahkan jarak tempuh, kecepatan, percepatan, beban, dan informasi pinion atau gearbox yang sesuai jika tersedia.
Pemesanan: Jumlah pesanan minimum (MOQ) bersifat fleksibel tergantung jenis produk dan nilai pesanan. Sampel yang sesuai untuk pelanggan baru dapat berupa 1-5 buah; pesanan model campuran didukung dengan nilai gabungan sekitar USD 1.500+, sedangkan 1-2 buah dapat dipertimbangkan dengan harga satuan yang lebih tinggi.
Waktu & ketentuan: Pengiriman suku cadang standar biasanya memakan waktu 10-25 hari kerja, komponen khusus 20-45 hari, dan peralatan proyek 45-120 hari. EXW, FOB, CIF, dan DAP umumnya tersedia; FCA, CFR, CPT, CIP, dan DDP dapat dibahas berdasarkan kasus per kasus.