Descripción
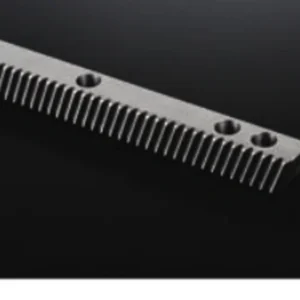
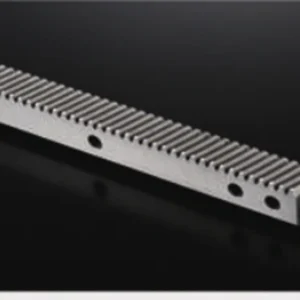
Cremallera de engranajes helicoidales rectificada
Cremalleras helicoidales rectificadas para aplicaciones donde la precisión del paso, el acoplamiento suave y la repetibilidad son más importantes que un acabado fresado básico.
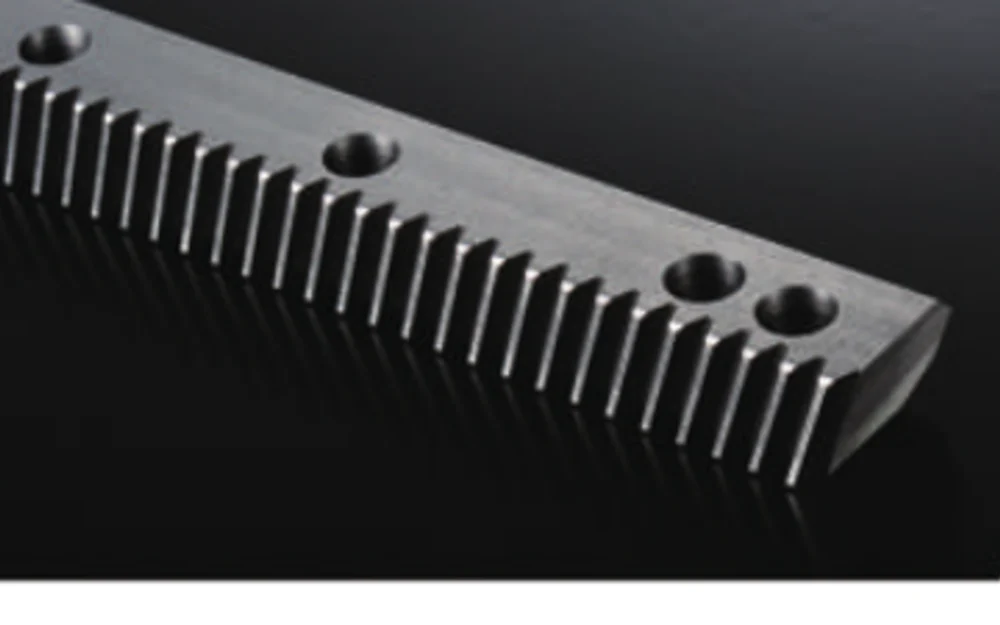
Dónde encaja este componente
Cremalleras helicoidales rectificadas para ejes que requieren una precisión de dientes más ajustada y un acoplamiento más suave que el que proporciona un acabado fresado básico.
Las máquinas herramienta, los pórticos de corte de alta velocidad, los ejes de desplazamiento de los robots y la automatización de precisión son contextos típicos en los que se puede evaluar una cremallera helicoidal rectificada.
Especificaciones técnicas
Los valores que se muestran a continuación corresponden al catálogo actual y al alcance basado en planos ya asociado a esta familia de productos. Cuando un valor se describe como específico del proyecto o "confirmar plano", el plano publicado sigue siendo la referencia técnica definitiva.
| Finalizar | Flancos dentados rectificados; otras caras según dibujo. |
|---|---|
| Forma del diente | Helicoidal |
| Ángulo de presión típico | 20° para series compatibles |
| Referencia típica de hélice | 19°31′42″ para series compatibles |
| Material / tratamiento | Ruta S45C/C45 o acero aleado según la dureza y el trefilado. |
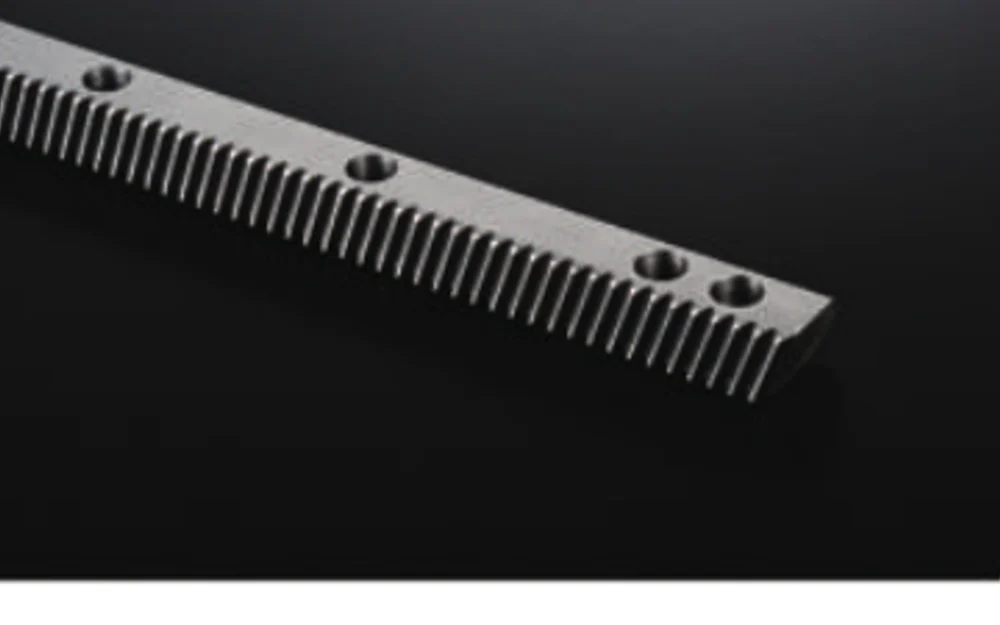
La selección debe seguir el componente de acoplamiento y el trabajo real.
El rectificado es un proceso de fabricación elegido para cumplir con requisitos específicos de precisión o funcionamiento. Debe estar vinculado al posicionamiento de la máquina, la repetibilidad, la capacidad de inversión de giro y el nivel de ruido/suavidad deseado, en lugar de solicitarse como una característica de prestigio.
Si un parámetro solicitado aún no está definido, proporcione el objetivo funcional y permita que permanezca como un elemento de selección abierto. Esto es más seguro que fijar el proyecto a un valor supuesto que no se ha verificado con el componente o la máquina correspondiente.
Detalles que modifican la cotización
Estos campos ayudan a diferenciar una configuración estandarizable de una pieza que requiere mecanizado o inspección específicos según el plano.
| Sistema dental | Confirme el módulo/DP/CP, el ángulo de presión, la forma del diente y los detalles de la hélice cuando corresponda. |
|---|---|
| Servicio de la máquina | Para los ejes accionados, proporcione el recorrido, la carga, la velocidad, la aceleración, el ciclo de trabajo y el objetivo de posicionamiento. |
| Material/tratamiento | Utilice el requisito del plano o indique la necesidad de rendimiento si aún hay una ruta de materiales abierta. |
| Geometría de montaje | Longitud, sección transversal, patrón de orificios, condiciones de los extremos y superficies de referencia. |
| Acabado/precisión | Indique la tolerancia de dibujo o la precisión funcional requerida; no seleccione por defecto el grado más alto. |
| Cantidad | Prototipo, primer lote de producción y demanda repetida si se conoce. |
La ruta del proceso sigue la especificación ordenada
La fabricación de cremalleras puede combinar la preparación de la pieza en bruto, el mecanizado de referencia, la generación de dientes, el tratamiento térmico (cuando se especifique), el acabado de los dientes (cuando sea necesario), el mecanizado secundario de orificios/extremos y la inspección final. La secuencia depende del material, la dureza, la precisión y el riesgo de distorsión.
Las sustituciones de materiales, los cambios en el tratamiento térmico y las flexibilizaciones de tolerancia deben aprobarse antes de la producción. Para pedidos repetidos, la revisión del plano aprobada y cualquier alcance de inspección acordado deben permanecer adjuntos al pedido.
Consideraciones sobre el ajuste, el montaje y las piezas de acoplamiento.
La eficacia de una cremallera de tierra depende del resto del sistema. Una base de montaje flexible, un piñón mal alineado o una junta de cremallera inconsistente pueden determinar la calidad final del movimiento.
Para trabajos de reemplazo, envíe la información de la pieza o el conjunto existente como prueba de identificación, pero confirme las dimensiones de producción antes de su envío. La similitud visual no sustituye los datos de la interfaz y del diente.
La inspección debe seguir los datos funcionales.
La inspección puede incluir la geometría del paso/diente, los puntos de referencia de montaje, la rectitud y las relaciones dimensionales necesarias según el plano o el plan de calidad.
Si se requieren informes dimensionales, certificados de materiales o registros de tratamiento térmico con el pedido, indíquelos en la solicitud de cotización para que se incluyan en el plan de calidad en lugar de solicitarse una vez finalizada la producción.
Productos que se suelen reseñar juntos
Los componentes relacionados se muestran como complementos prácticos para el diseño, no como garantía de compatibilidad automática entre todos los elementos. Compare el dibujo real con los datos de los dientes correspondientes antes de realizar el pedido.
Cremallera de engranajes helicoidales de precisión
Para aplicaciones que no requieren un acabado de suelo.
Qué enviar para obtener un presupuesto útil
Adjunte el plano más reciente e indique la cantidad, el material, el tratamiento, los datos de los dientes y los requisitos de inspección críticos. Para el movimiento accionado por cremallera, añada la fuerza de trabajo del eje y los detalles del piñón/reductor correspondiente, si están disponibles. Los archivos STEP o DWG son útiles cuando el mecanizado secundario y las interfaces son complejos.
Envía los detalles que definen la pieza.
Un presupuesto útil comienza con la geometría y el contexto de funcionamiento. Envíe el plano, la cantidad y los requisitos de control; para ejes accionados por cremallera, añada el recorrido, la velocidad, la aceleración, la carga y la información del piñón o la caja de engranajes correspondiente, si está disponible.
Pedido: La cantidad mínima de pedido (MOQ) es flexible según el tipo de producto y el valor del pedido. Las muestras adecuadas para nuevos clientes pueden ser de 1 a 5 unidades; se admiten pedidos de modelos mixtos a partir de 1500 USD en total, mientras que se pueden considerar pedidos de 1 a 2 unidades a un precio unitario más alto.
Plazos y condiciones: El plazo de entrega habitual para piezas estándar es de 10 a 25 días laborables, para componentes personalizados de 20 a 45 días y para equipos de proyecto de 45 a 120 días. Los términos EXW, FOB, CIF y DAP son habituales; FCA, CFR, CPT, CIP y DDP pueden analizarse caso por caso.