描述
这个组件放在哪里?
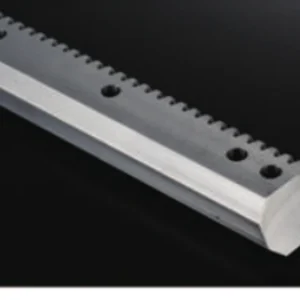
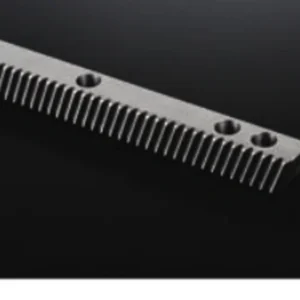
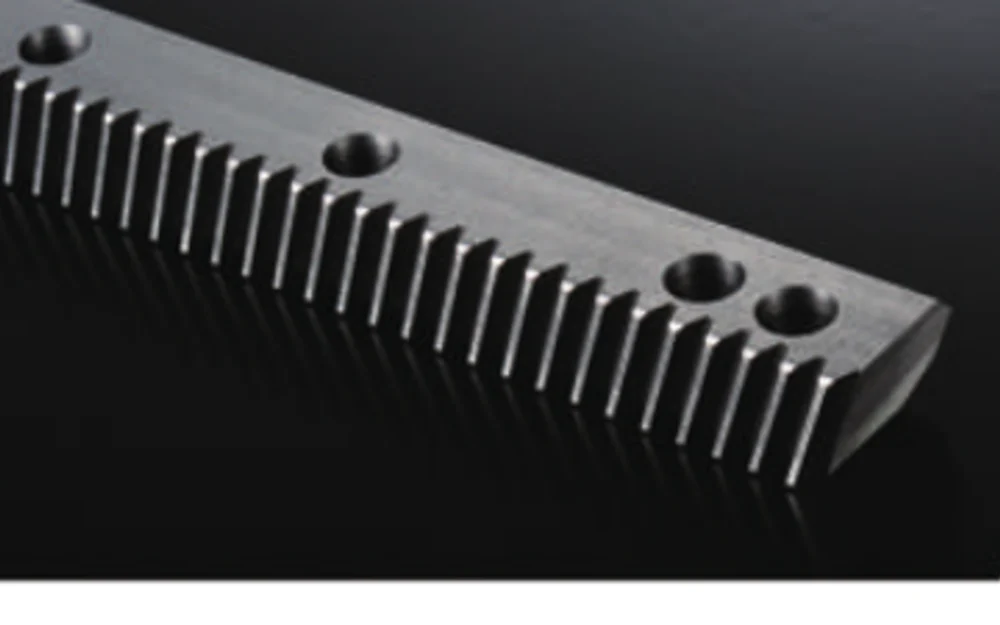
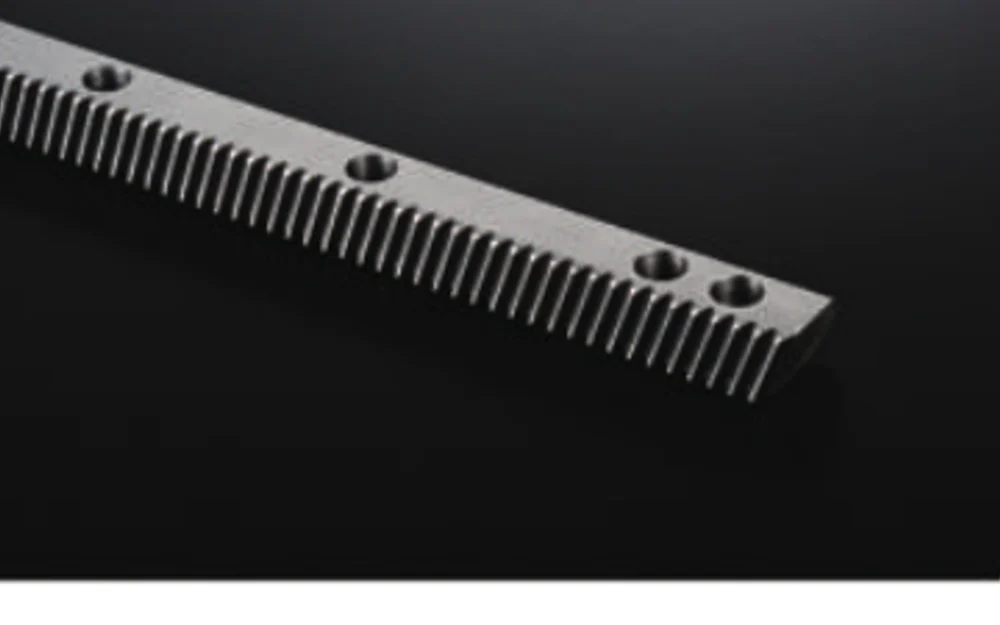
适用于需要比基本铣削加工更高的齿精度和更平滑啮合的轴的磨削螺旋齿条。
机床、高速切割龙门架、机器人行走轴和精密自动化是评估磨削螺旋齿条的典型应用领域。
技术规格
以下数值为该产品系列当前产品目录和图纸范围内的数值。若数值标注为项目特定或“需确认图纸”,则以已发布的图纸为准。
| 结束 | 磨平的齿侧;其他面按图纸所示。 |
|---|---|
| 牙齿形态 | 螺旋 |
| 典型压力角 | 兼容系列为 20° |
| 典型螺旋参考 | 兼容系列的 19°31′42″ |
| 材料/处理 | 根据硬度和拉拔强度,可选用S45C/C45或合金钢路线。 |
选择应根据配合部件和实际工况而定。
磨削是一种为满足特定精度或运行要求而选择的制造工艺。它应该与机床定位、重复性、反转负荷和噪声/平滑度目标挂钩,而不是作为一种炫耀性功能而提出的要求。
如果请求的参数尚未确定,请提供功能目标值,并允许其保持为待选状态。这比将项目锁定为未经与配套组件或机器验证的假定值更安全。
影响报价的细节
这些字段有助于将可标准化的配置与需要根据图纸进行加工或检验的零件区分开来。
| 牙齿系统 | 确认模数/DP/CP、压力角、齿形和螺旋线等相关细节。 |
|---|---|
| 机器负荷 | 对于驱动轴,请提供行程、负载、速度、加速度、占空比和定位目标。 |
| 材料/处理 | 如果材料路线仍然开放,请使用图纸要求或说明性能需求。 |
| 安装几何形状 | 长度、横截面、孔型、端部条件和基准面。 |
| 完成度/精度 | 说明图纸公差或功能精度要求;不要默认使用最高等级。 |
| 数量 | 原型制作、首批生产以及已知的重复需求。 |
工艺路线遵循既定规范。
齿条制造工艺可包含毛坯准备、基准加工、齿形加工、指定热处理、必要齿形精加工、二次孔/端部加工以及最终检验等工序。工序顺序取决于材料、硬度、精度和变形风险。
材料替换、热处理工艺变更和公差放宽均应在生产前获得批准。对于重复订单,已批准的图纸修订和任何约定的检验范围均应随订单一起保留。
配合、安装和配合部件的考虑因素
地面式齿条的优势取决于系统的其他部分。柔性安装底座、齿轮对准不良或齿条连接不稳定都可能严重影响最终的运动质量。
对于更换工作,请提供现有零件或组件信息作为识别依据,但在交付前务必确认生产尺寸。外观相似性不能替代齿形和接口数据。
检查应遵循功能数据。
检验可能包括节距/齿形几何、安装基准、直线度以及图纸或质量计划要求的尺寸关系。
如果订单需要尺寸报告、材料证书或热处理记录,请在询价单中注明,以便将其纳入质量计划,而不是在生产完成后再提出要求。
经常一起评测的产品
相关部件仅作为实用设计参考,并不代表所有部件都自动兼容。订购前请务必核对实际图纸和啮合齿数据。
如何获取有效报价
请附上最新图纸,并注明数量、材料、处理工艺、齿轮数据和关键检验要求。对于齿条驱动运动,请添加轴的占空比以及配套小齿轮/齿轮箱的详细信息(如有)。当二次加工和接口复杂时,STEP 或 DWG 文件将非常有用。
请发送零件的详细信息。
一份有效的报价应从几何形状和运行环境入手。请提供图纸、数量和控制要求;对于齿条驱动轴,请提供行程、速度、加速度、负载以及配套小齿轮或齿轮箱的信息(如有)。
订购: 最小起订量 (MOQ) 根据产品类型和订单金额而定。新客户样品起订量为 1-5 件;混合型号订单总金额在 1500 美元以上时可接受,而 1-2 件的订单单价会更高一些。
时间安排及条款: 标准零件的交货期通常为 10-25 个工作日,定制零件为 20-45 个工作日,项目设备的交货期为 45-120 个工作日。EXW、FOB、CIF 和 DAP 是常用的交货方式;FCA、CFR、CPT、CIP 和 DDP 可以根据具体情况讨论。