विवरण
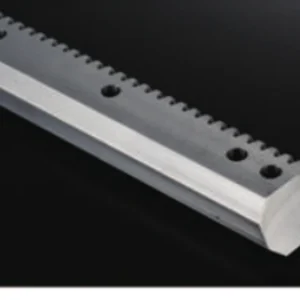
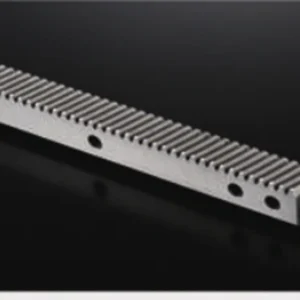
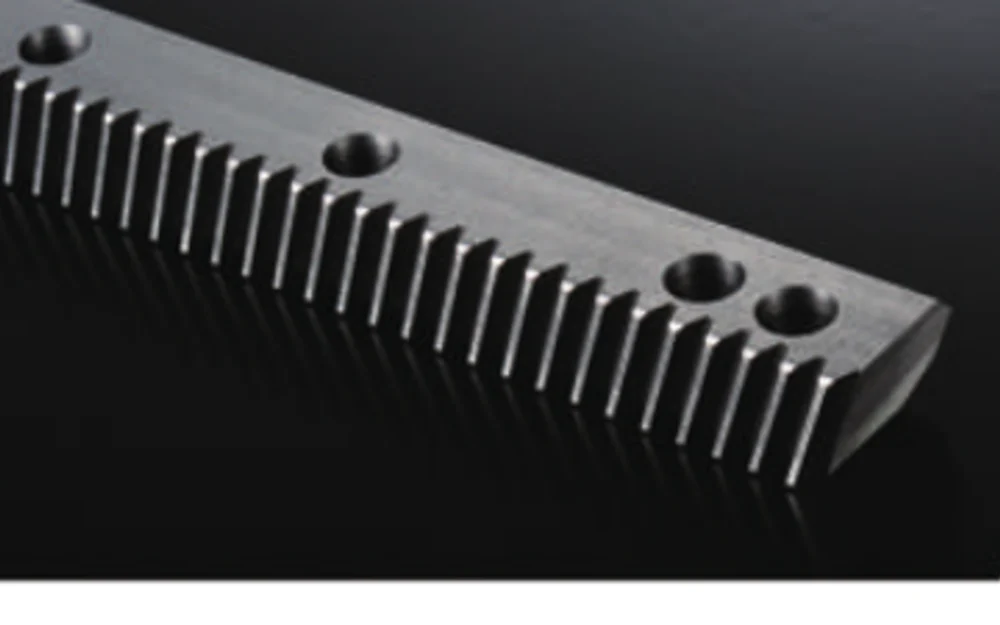
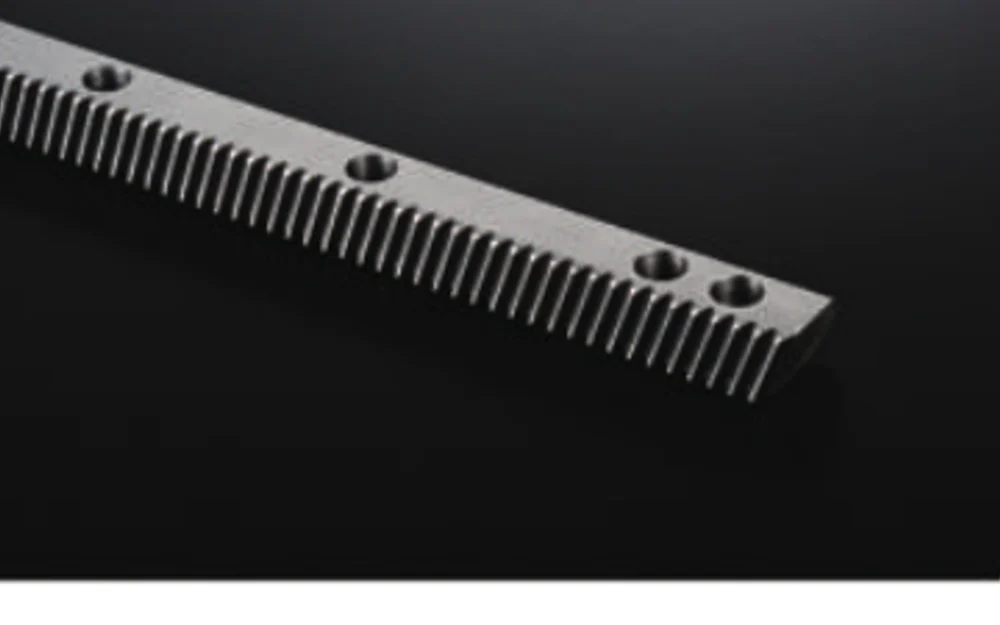
ग्राउंड हेलिकल गियर रैक
ग्राउंड हेलिकल गियर रैक उन अनुप्रयोगों के लिए उपयुक्त हैं जहां पिच सटीकता, सुचारू जुड़ाव और दोहराव एक साधारण मिल्ड फिनिश से अधिक मायने रखते हैं।
यह घटक कहाँ फिट होता है
ग्राउंड हेलिकल रैक उन अक्षों के लिए बनाए गए हैं जिन्हें बेसिक मिल्ड फिनिश की तुलना में दांतों की अधिक सटीकता और सुगम जुड़ाव की आवश्यकता होती है।
मशीन टूल्स, हाई-स्पीड कटिंग गैन्ट्री, रोबोट ट्रैवल एक्सिस और प्रिसिजन ऑटोमेशन ऐसे विशिष्ट संदर्भ हैं जहां ग्राउंड हेलिकल रैक का मूल्यांकन किया जा सकता है।
तकनीकी निर्देश
नीचे दिए गए मान वर्तमान कैटलॉग और ड्राइंग-आधारित दायरे को दर्शाते हैं जो पहले से ही इस उत्पाद परिवार से संबंधित हैं। जहां किसी मान को परियोजना-विशिष्ट या "ड्राइंग की पुष्टि करें" के रूप में वर्णित किया गया है, वहां जारी की गई ड्राइंग ही अंतिम तकनीकी संदर्भ रहेगी।
| खत्म करना | दांतों के पार्श्व भाग घिसे हुए; अन्य भाग चित्रानुसार |
|---|---|
| दांत का आकार | पेचदार |
| विशिष्ट दबाव कोण | संगत श्रृंखलाओं के लिए 20° |
| विशिष्ट हेलिक्स संदर्भ | संगत श्रृंखला के लिए 19°31′42″ |
| सामग्री / उपचार | कठोरता और ड्राइंग के आधार पर S45C/C45 या मिश्र धातु इस्पात का विकल्प चुना जाता है। |
चयन प्रक्रिया में संभोग घटक और वास्तविक कर्तव्य का पालन किया जाना चाहिए।
ग्राइंडिंग एक ऐसी विनिर्माण प्रक्रिया है जिसे सटीकता या परिचालन की विशिष्ट आवश्यकताओं को ध्यान में रखते हुए चुना जाता है। इसे मशीन की स्थिति, दोहराव, विपरीत दिशा में चलने की क्षमता और शोर/चिकनाई के लक्ष्य से जोड़ा जाना चाहिए, न कि इसे एक दिखावटी विशेषता के रूप में पेश किया जाना चाहिए।
यदि अनुरोधित पैरामीटर अभी तक निर्धारित नहीं है, तो कार्यात्मक लक्ष्य प्रदान करें और इसे एक खुले चयन विकल्प के रूप में रहने दें। यह उस अनुमानित मान पर प्रोजेक्ट को लॉक करने से अधिक सुरक्षित है जिसकी जाँच संबंधित घटक या मशीन के विरुद्ध नहीं की गई है।
वे विवरण जो उद्धरण को बदल देते हैं
ये क्षेत्र मानकीकृत विन्यास को उस भाग से अलग करने में मदद करते हैं जिसके लिए ड्राइंग-विशिष्ट मशीनिंग या निरीक्षण की आवश्यकता होती है।
| दांत प्रणाली | जहां प्रासंगिक हो, मॉड्यूल/डीपी/सीपी, प्रेशर एंगल, टूथ फॉर्म और हेलिक्स विवरण की पुष्टि करें। |
|---|---|
| मशीन ड्यूटी | संचालित अक्षों के लिए यात्रा, भार, गति, त्वरण, कार्य और लक्ष्य स्थिति प्रदान करें। |
| सामग्री/उपचार | यदि सामग्री वितरण मार्ग अभी भी खुला है, तो ड्राइंग की आवश्यकता का उपयोग करें या प्रदर्शन की आवश्यकता बताएं। |
| माउंटिंग ज्यामिति | लंबाई, अनुप्रस्थ काट, छेद का पैटर्न, अंतिम स्थितियाँ और आधार सतहें। |
| समाप्ति/सटीकता | ड्राइंग टॉलरेंस या कार्यात्मक सटीकता की आवश्यकता स्पष्ट करें; उच्चतम ग्रेड को डिफ़ॉल्ट रूप से न चुनें। |
| मात्रा | यदि ज्ञात हो तो प्रोटोटाइप, पहला उत्पादन बैच और पुनरावृति मांग। |
प्रक्रिया मार्ग निर्धारित विनिर्देशों का अनुसरण करता है।
रैक निर्माण में ब्लैंक तैयार करना, डेटम मशीनिंग, दांत बनाना, आवश्यकतानुसार हीट ट्रीटमेंट, दांतों की फिनिशिंग, सेकेंडरी होल/एंड मशीनिंग और अंतिम निरीक्षण शामिल हो सकते हैं। क्रम सामग्री, कठोरता, सटीकता और विकृति के जोखिम पर निर्भर करता है।
उत्पादन से पहले सामग्री प्रतिस्थापन, ताप उपचार में परिवर्तन और सहनशीलता में छूट को मंजूरी मिलनी चाहिए। दोहराए जाने वाले ऑर्डरों के लिए, अनुमोदित ड्राइंग संशोधन और सहमत निरीक्षण कार्यक्षेत्र को ऑर्डर के साथ संलग्न रखा जाना चाहिए।
फिटिंग, माउंटिंग और मिलान-भाग संबंधी विचार
ग्राउंड रैक का लाभ सिस्टम के बाकी हिस्सों पर निर्भर करता है। एक लचीला माउंटिंग बेस, गलत तरीके से संरेखित पिनियन या असंगत रैक जॉइंट अंतिम गति की गुणवत्ता को प्रभावित कर सकते हैं।
प्रतिस्थापन कार्य के लिए, पहचान सहायता हेतु मौजूदा भाग या असेंबली की जानकारी भेजें, लेकिन भेजने से पहले उत्पादन आयामों की पुष्टि अवश्य कर लें। दृश्य समानता दांत और इंटरफ़ेस डेटा का विकल्प नहीं है।
निरीक्षण कार्यात्मक मानकों के अनुरूप होना चाहिए।
निरीक्षण में पिच/दांत की ज्यामिति, माउंटिंग डेटम, सीधापन और ड्राइंग या गुणवत्ता योजना के लिए आवश्यक आयामी संबंध शामिल हो सकते हैं।
यदि ऑर्डर के साथ आयामी रिपोर्ट, सामग्री प्रमाण पत्र या ताप-उपचार रिकॉर्ड की आवश्यकता है, तो उन्हें आरएफक्यू में पहचानें ताकि उत्पादन पूरा होने के बाद अनुरोध किए जाने के बजाय उन्हें गुणवत्ता योजना में शामिल किया जा सके।
जिन उत्पादों की समीक्षा अक्सर एक साथ की जाती है
संबंधित घटकों को व्यावहारिक डिज़ाइन सहायक के रूप में दिखाया गया है, न कि इस दावे के रूप में कि प्रत्येक वस्तु स्वतः संगत है। ऑर्डर देने से पहले वास्तविक ड्राइंग और मिलान वाले दांतों के डेटा का मिलान करें।
प्रेसिजन हेलिकल गियर रैक
उन अनुप्रयोगों के लिए जिनमें सतह को समतल करने की आवश्यकता नहीं होती है।
उपयोगी कोटेशन प्राप्त करने के लिए क्या भेजें
नवीनतम ड्राइंग संलग्न करें और मात्रा, सामग्री, उपचार, दांतों का डेटा और महत्वपूर्ण निरीक्षण आवश्यकताओं का उल्लेख करें। रैक-चालित गति के लिए, उपलब्ध होने पर अक्ष की कार्यक्षमता और मिलान पिनियन/गियरबॉक्स का विवरण जोड़ें। द्वितीयक मशीनिंग और इंटरफेस जटिल होने पर STEP या DWG फ़ाइलें सहायक होती हैं।
उस भाग को परिभाषित करने वाले विवरण भेजें।
एक उपयोगी कोटेशन की शुरुआत ज्यामिति और परिचालन संदर्भ से होती है। ड्राइंग, मात्रा और नियंत्रित आवश्यकताओं को भेजें; रैक-चालित अक्षों के लिए, यात्रा, गति, त्वरण, भार और उपलब्ध होने पर मिलान पिनियन या गियरबॉक्स की जानकारी भी जोड़ें।
ऑर्डर करना: उत्पाद के प्रकार और ऑर्डर मूल्य के आधार पर न्यूनतम ऑर्डर मात्रा (MOQ) लचीली है। नए ग्राहकों के लिए उपयुक्त नमूने 1-5 पीस हो सकते हैं; मिश्रित मॉडल के ऑर्डर लगभग 1,500 अमेरिकी डॉलर या उससे अधिक के संयुक्त मूल्य पर स्वीकार किए जाते हैं, जबकि 1-2 पीस के ऑर्डर पर प्रति यूनिट मूल्य अधिक हो सकता है।
समय और शर्तें: मानक पुर्जों की डिलीवरी में आमतौर पर 10-25 कार्यदिवस लगते हैं, कस्टम घटकों में 20-45 दिन और परियोजना उपकरणों में 45-120 दिन। EXW, FOB, CIF और DAP आम तौर पर उपलब्ध हैं; FCA, CFR, CPT, CIP और DDP पर मामले के अनुसार चर्चा की जा सकती है।