توضیحات
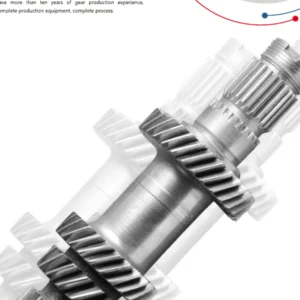
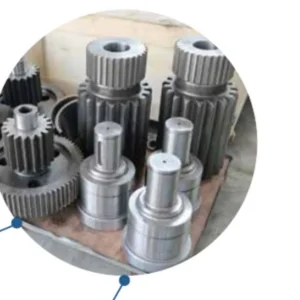
خاردار پینیون
پینیونهای دندانه مستقیم برای درایوهای چرخدندهدار، مکانیزمهای اندیسگذاری و ماشینآلات سفارشی.
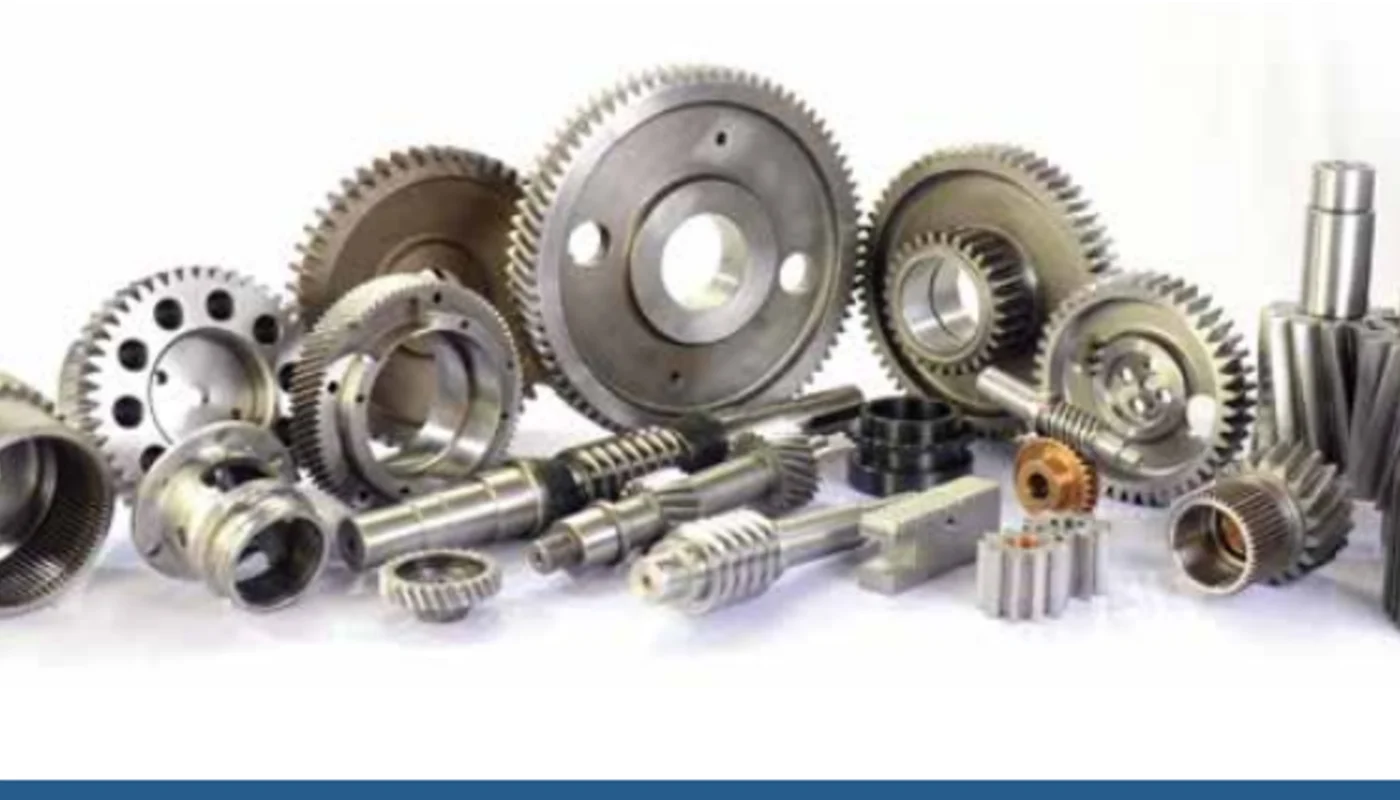
جایی که این مؤلفه جای میگیرد
پینیونهای دندانه مستقیم برای درایوهای رک، مکانیزمهای اندیسگذاری و ماشینآلات سفارشی با استفاده از شبکه خار.
اتوماسیون دروازهای، جابجایی مواد، بلند کردن/موقعیتیابی و محورهای ماشینآلات با قفسه مستقیم، زمینههای رایجی هستند.
مشخصات فنی
مقادیر زیر، کاتالوگ فعلی و محدوده مبتنی بر نقشه هستند که از قبل با این خانواده محصول مرتبط شدهاند. در مواردی که مقداری به عنوان خاص پروژه یا "نقشه تأیید" توصیف میشود، نقشه منتشر شده مرجع فنی نهایی باقی میماند.
| فرم دندان | راست / خاردار |
|---|---|
| ماژول / DP / CP | قفسه یا چرخ دنده جفت گیری را مطابقت دهید |
| زاویه فشار | در هر نقاشی |
| سوراخ/رابط | سوراخ، شیار، شفت یا توپی سفارشی |
| عملیات حرارتی | به ازای هر بار و نقاشی |
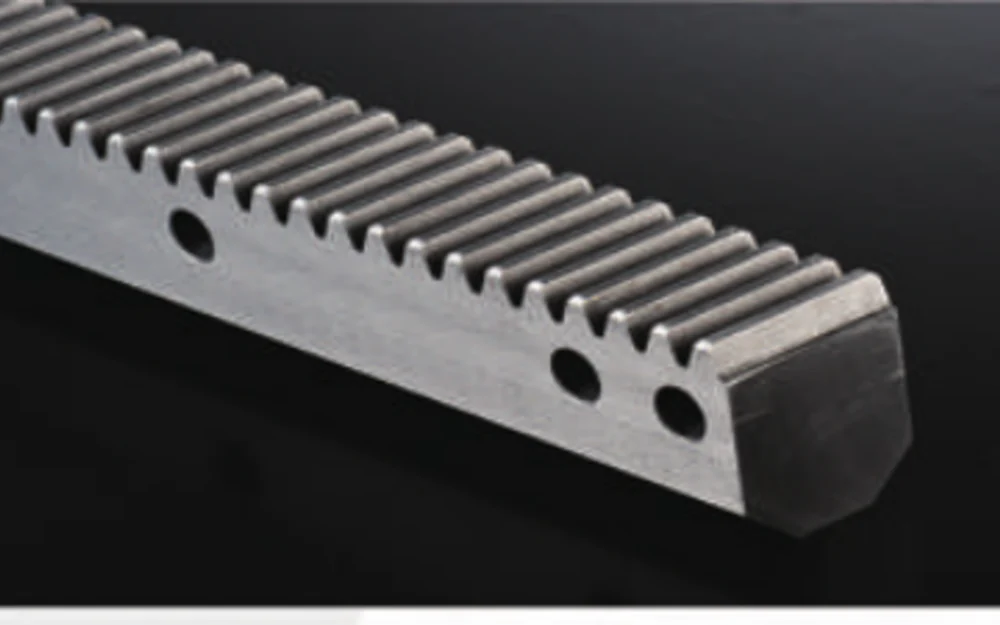
انتخاب باید از مؤلفه جفتگیری و وظیفه واقعی پیروی کند
پینیون باید با ماژول/گام و زاویه فشار قفسه مطابقت داشته باشد. تعداد دندانه و قطر گام بر سرعت، نیروی تغذیه و انتخاب نسبت گیربکس در سطح سیستم تأثیر میگذارند.
اگر پارامتر درخواستی هنوز ثابت نشده است، هدف عملکردی را ارائه دهید و اجازه دهید که یک آیتم انتخابی باز باقی بماند. این روش امنتر از قفل کردن پروژه به یک مقدار فرضی است که در برابر مولفه یا دستگاه جفتکننده بررسی نشده است.
جزئیاتی که نقل قول را تغییر میدهند
این فیلدها به جداسازی یک پیکربندی استاندارد از قطعهای که نیاز به ماشینکاری یا بازرسی خاص نقشه دارد، کمک میکنند.
| دادههای دندان | دادههای تعداد دندانه، مدول/DP، زاویه فشار و زاویه مارپیچ/محور در صورت لزوم. |
|---|---|
| جزء جفت گیری | وقتی میزان درگیری/تماس/لقی به جفت بستگی دارد، دادههای مربوط به چرخدنده یا چرخدنده جفتگیری را ارسال کنید. |
| رابطها | جزئیات سوراخ، شیار، هزارخار، توپی، شفت، فلنج و یاتاقان/شانه. |
| مواد/درمان | جنس مواد کششی، عملیات حرارتی، سختی و پرداخت نهایی، در صورت کنترل. |
| دقت | الزامات کیفیت/تلرانس چرخدنده و انحراف/متمرکزیت مرتبط با دادههای عملکردی. |
| مقدار | نمونه اولیه، سری تولید و تقاضای سالانه در صورت موجود بودن. |
مسیر فرآیند از مشخصات سفارش داده شده پیروی میکند
مسیر تولید به نوع چرخدنده، جنس، عملیات حرارتی و کیفیت مورد نیاز دندانه بستگی دارد. ماشینکاری قطعه خام و مبنا، تراش دندانه، عملیات حرارتی، پرداختکاری، تعیین ویژگیهای سوراخ/شفت و بازرسی نهایی باید به صورت یک مرحله برنامهریزی شوند تا عملیات بعدی هندسه کنترلشده را به خطر نیندازند.
جایگزینی مواد، تغییرات عملیات حرارتی و کاهش تلرانسها باید قبل از تولید تأیید شود. برای سفارشهای تکراری، نسخه تأیید شده نقشه و هرگونه محدوده بازرسی توافق شده باید ضمیمه سفارش باقی بماند.
ملاحظات مربوط به تناسب، نصب و جفتسازی قطعات
جزئیات سوراخ، شیار، هزارخار یا شفت باید در اطراف گیربکس/شفت طراحی شوند، نه اینکه پس از تعیین هندسه دندانه اضافه شوند.
برای کار جایگزینی، اطلاعات قطعه یا مجموعه موجود را به عنوان پشتیبان شناسایی ارسال کنید، اما ابعاد تولید را قبل از انتشار تأیید کنید. شباهت بصری جایگزین دادههای دندانه و رابط نمیشود.
بازرسی باید از دادههای عملکردی پیروی کند
بازرسی معمولاً شامل دادههای دندانه، ویژگیهای سوراخ/شفت، انحراف و رابطه بین دندانههای چرخدنده و مبنای نصب میشود.
اگر گزارشهای ابعادی، گواهیهای مواد یا سوابق عملیات حرارتی به همراه سفارش مورد نیاز است، آنها را در RFQ مشخص کنید تا در طرح کیفیت گنجانده شوند، نه اینکه پس از تکمیل تولید درخواست شوند.
محصولاتی که معمولاً با هم بررسی میشوند
اجزای مرتبط به عنوان همراهان طراحی کاربردی نشان داده شدهاند، نه به عنوان ادعایی مبنی بر اینکه هر مورد به طور خودکار سازگار است. قبل از سفارش، نقشه واقعی و دادههای دندانه جفت شده را مطابقت دهید.

برای دریافت یک پیشفاکتور مفید چه چیزی ارسال کنیم؟
آخرین نقشه را پیوست کنید و کمیت، جنس، عملیات، دادههای دندانه و الزامات بازرسی حیاتی را بیان کنید. برای حرکت با محور چرخدنده، در صورت وجود، وظیفه محور و جزئیات پینیون/گیربکس جفتشونده را اضافه کنید. فایلهای STEP یا DWG در مواقعی که ماشینکاری ثانویه و رابطها پیچیده هستند، مفید هستند.
جزئیاتی که قطعه را تعریف میکنند ارسال کنید.
یک نقل قول مفید با هندسه و زمینه عملیاتی شروع میشود. نقشه، کمیت و الزامات کنترلشده را ارسال کنید؛ برای محورهای رانش قفسهای، در صورت وجود، اطلاعات مربوط به میزان حرکت، سرعت، شتاب، بار و پینیون یا گیربکس جفتشده را اضافه کنید.
سفارش: حداقل مقدار سفارش (MOQ) بسته به نوع محصول و مقدار سفارش انعطافپذیر است. نمونههای مناسب برای مشتریان جدید میتواند ۱ تا ۵ عدد باشد؛ سفارشهای مدلهای ترکیبی روی هم رفته حدود ۱۵۰۰ دلار آمریکا یا بیشتر پشتیبانی میشوند، در حالی که ۱ تا ۲ عدد را میتوان با قیمت واحد بالاتری در نظر گرفت.
زمان و شرایط: قطعات استاندارد معمولاً ۱۰ تا ۲۵ روز کاری، قطعات سفارشی ۲۰ تا ۴۵ روز کاری و تجهیزات پروژه ۴۵ تا ۱۲۰ روز کاری زمان میبرند. EXW، FOB، CIF و DAP معمولاً در دسترس هستند؛ FCA، CFR، CPT، CIP و DDP را میتوان مورد به مورد مورد بحث قرار داد.